
Plants de pommes de terre : les secrets de la réussite des Éts Bernard
Forte de quatre-vingt dix ans d’expérience, l’entreprise familiale Bernard a acquis une grande notoriété sur le marché des plants de pommes de terre. Elle se fait remarquer par une production toujours en hausse, mais aussi par le développement de ses propres travaux de sélection. Après Ulysse, Minette et Frangine, d’autres « pépites » sont en cours d’inscription.
Depuis 1934, la société Bernard a eu le temps de se faire un nom sur le marché des plants de pommes de terre. La PME a grandi et emploie aujourd’hui 35 personnes. La production de plants n’a cessé de se développer, aussi bien sur le marché jardinage que dans le secteur du maraîchage et, plus récemment, en grandes cultures et à l’export.
L’entreprise familiale est basée à Gomiécourt, dans les Hauts-de-France, sur les vastes plaines de l’Artois, avec une antenne à Vonnas, dans l’Ain. Une très grande partie des plants sont produits sur place, sur plus de 200 hectares, auxquels s’ajoutent environ 80 hectares chez des producteurs sous contrat. La commercialisation dépasse les 10 000 tonnes par an, avec un très large choix de plus d’une cinquantaine de variétés.
Les atouts des plants « certifiés »
Tous les produits Bernard sont des « plants certifiés ». Le contrôle est assuré par le Service officiel de contrôle et de certification (Soc), sous la délégation du ministère de l’Agriculture. Le processus de production se déroule sur huit à dix ans, d’abord au laboratoire, puis au champ, mais toujours dans des conditions sanitaires très strictes (voir encadré). Une autre certification peut s’ajouter, celle de l’agriculture biologique. Près de 20 % des plants Bernard sont produits en biologique et vendus avec le label bio.
Pour accompagner le développement de la production, l’entreprise s’est équipée de nouveaux équipements de stockage. La chaîne de conditionnement et expédition ne cesse de se moderniser. Eh oui, il ne suffit pas de produire ! Il faut aussi veiller à la qualité des plants, et surtout garantir une conservation optimale pendant ces quelques mois qui séparent la récolte, à partir du 15 août, de l’expédition des commandes, qui commence dès la fin janvier.
Pas question d’entreposer des tubercules abîmés, ils ne se garderont pas et ils sont susceptibles de contaminer les tubercules sains du même lot. On reconnaît là l’expertise de la maison Bernard, qui a investi dans un matériel de tri optique très moderne pour perfectionner et automatiser cette tâche. Ce matériel permet d’éliminer toute trace de terre et tous les tubercules abîmés, coupés, pourris, ou porteurs de maladie. Pendant la saison des récoltes, la machine tourne à plein régime
Une production de plants sous haute surveillance
La production de plants est un long processus qui se déroule sur huit à dix ans. Elle démarre par une phase de multiplication in vitro, pour l’obtention de « boutures » ou « vitrotubercules ». Ces boutures sont ensuite multipliées sous serre, à l’abri des contaminations extérieures, sur un subs-trat désinfecté ou en hors sol. Ce matériel constituée la génération G0 qui va servir de départ pour la multiplication au champ.
Commence alors la culture de plants de « prébase », puis les plants dits de base, sur plusieurs générations. Les contrôles qui ont commencé au laboratoire continuent au champ, à chacune des étapes. Les plantes sont contrôlées visuellement et retirées si elles ne sont pas conformes à la variété mise en terre ou si elles présentent le moindre signe de dégénérescence. Ces épurations comprennent à la fois l’enlèvement des tubercules et l’élimination du feuillage, afin que ne subsiste aucune partie malade ou indésirable. Chaque parcelle est visitée au minimum trois fois pendant la végétation. Tous les pieds sont contrôlés visuellement et retirés si « dégénérés » ou malades. Dans les cas de symptômes douteux, la détection au champ peut éventuellement être complétée par des tests au laboratoire. Puis, juste avant la récolte, un échantillon est prélevé, analysé sous tous les aspects, pour mesurer plus précisément la qualité sanitaire du plant.
Ces plants hypercontrôlés, dits « certifiés », seront commercialisés avec l’étiquette bleue officielle du Soc.
Des conditions de stockage hyper contrôlées
Les plants peuvent alors être entreposés, sur palettes, dans les vastes locaux, de plus de 7 000 mètres carrés, auxquels s’ajoutent 3 000 mètres carrés pour le conditionnement et l’expédition. Les conditions de stockage sont très strictes : pas de lumière, pour empêcher la germination ; une température fraîche maintenue entre 4 et 6 °C ; une hygrométrie également très surveillée, tout comme la ventilation des locaux, pour la maîtrise des processus de respiration et transpiration.
Vient l’ultime étape, le conditionnement des plants, qui demande un grand savoir-faire. Le plus simple est de préparer les big-bags, pour les maraîchers en circuit court ou les plus grands producteurs de toutes régions françaises. Pour les ventes en jardineries, les plants sont proposés sous le terme « petits emballages », qui désigne les sacs, les clayettes ou encore les boîtes en carton de poids variable. Ce marché représente environ 60 % du chiffre d’affaires de la société.
Attention, la différence entre les sacs et les clayettes n’est pas seulement une affaire d’emballage : les uns et les autres contiennent des tubercules à un stade précis de conservation. Ces plants ne seront donc pas à utiliser de la même manière.
Les petits sacs de 3, 5 ou 10 kg, comme les boîtes en carton, renferment des plants en vrac. Juste sortis de l’espace de stockage, ils sont encore « en dormance ».
La production de plants germés, une affaire de spécialistes
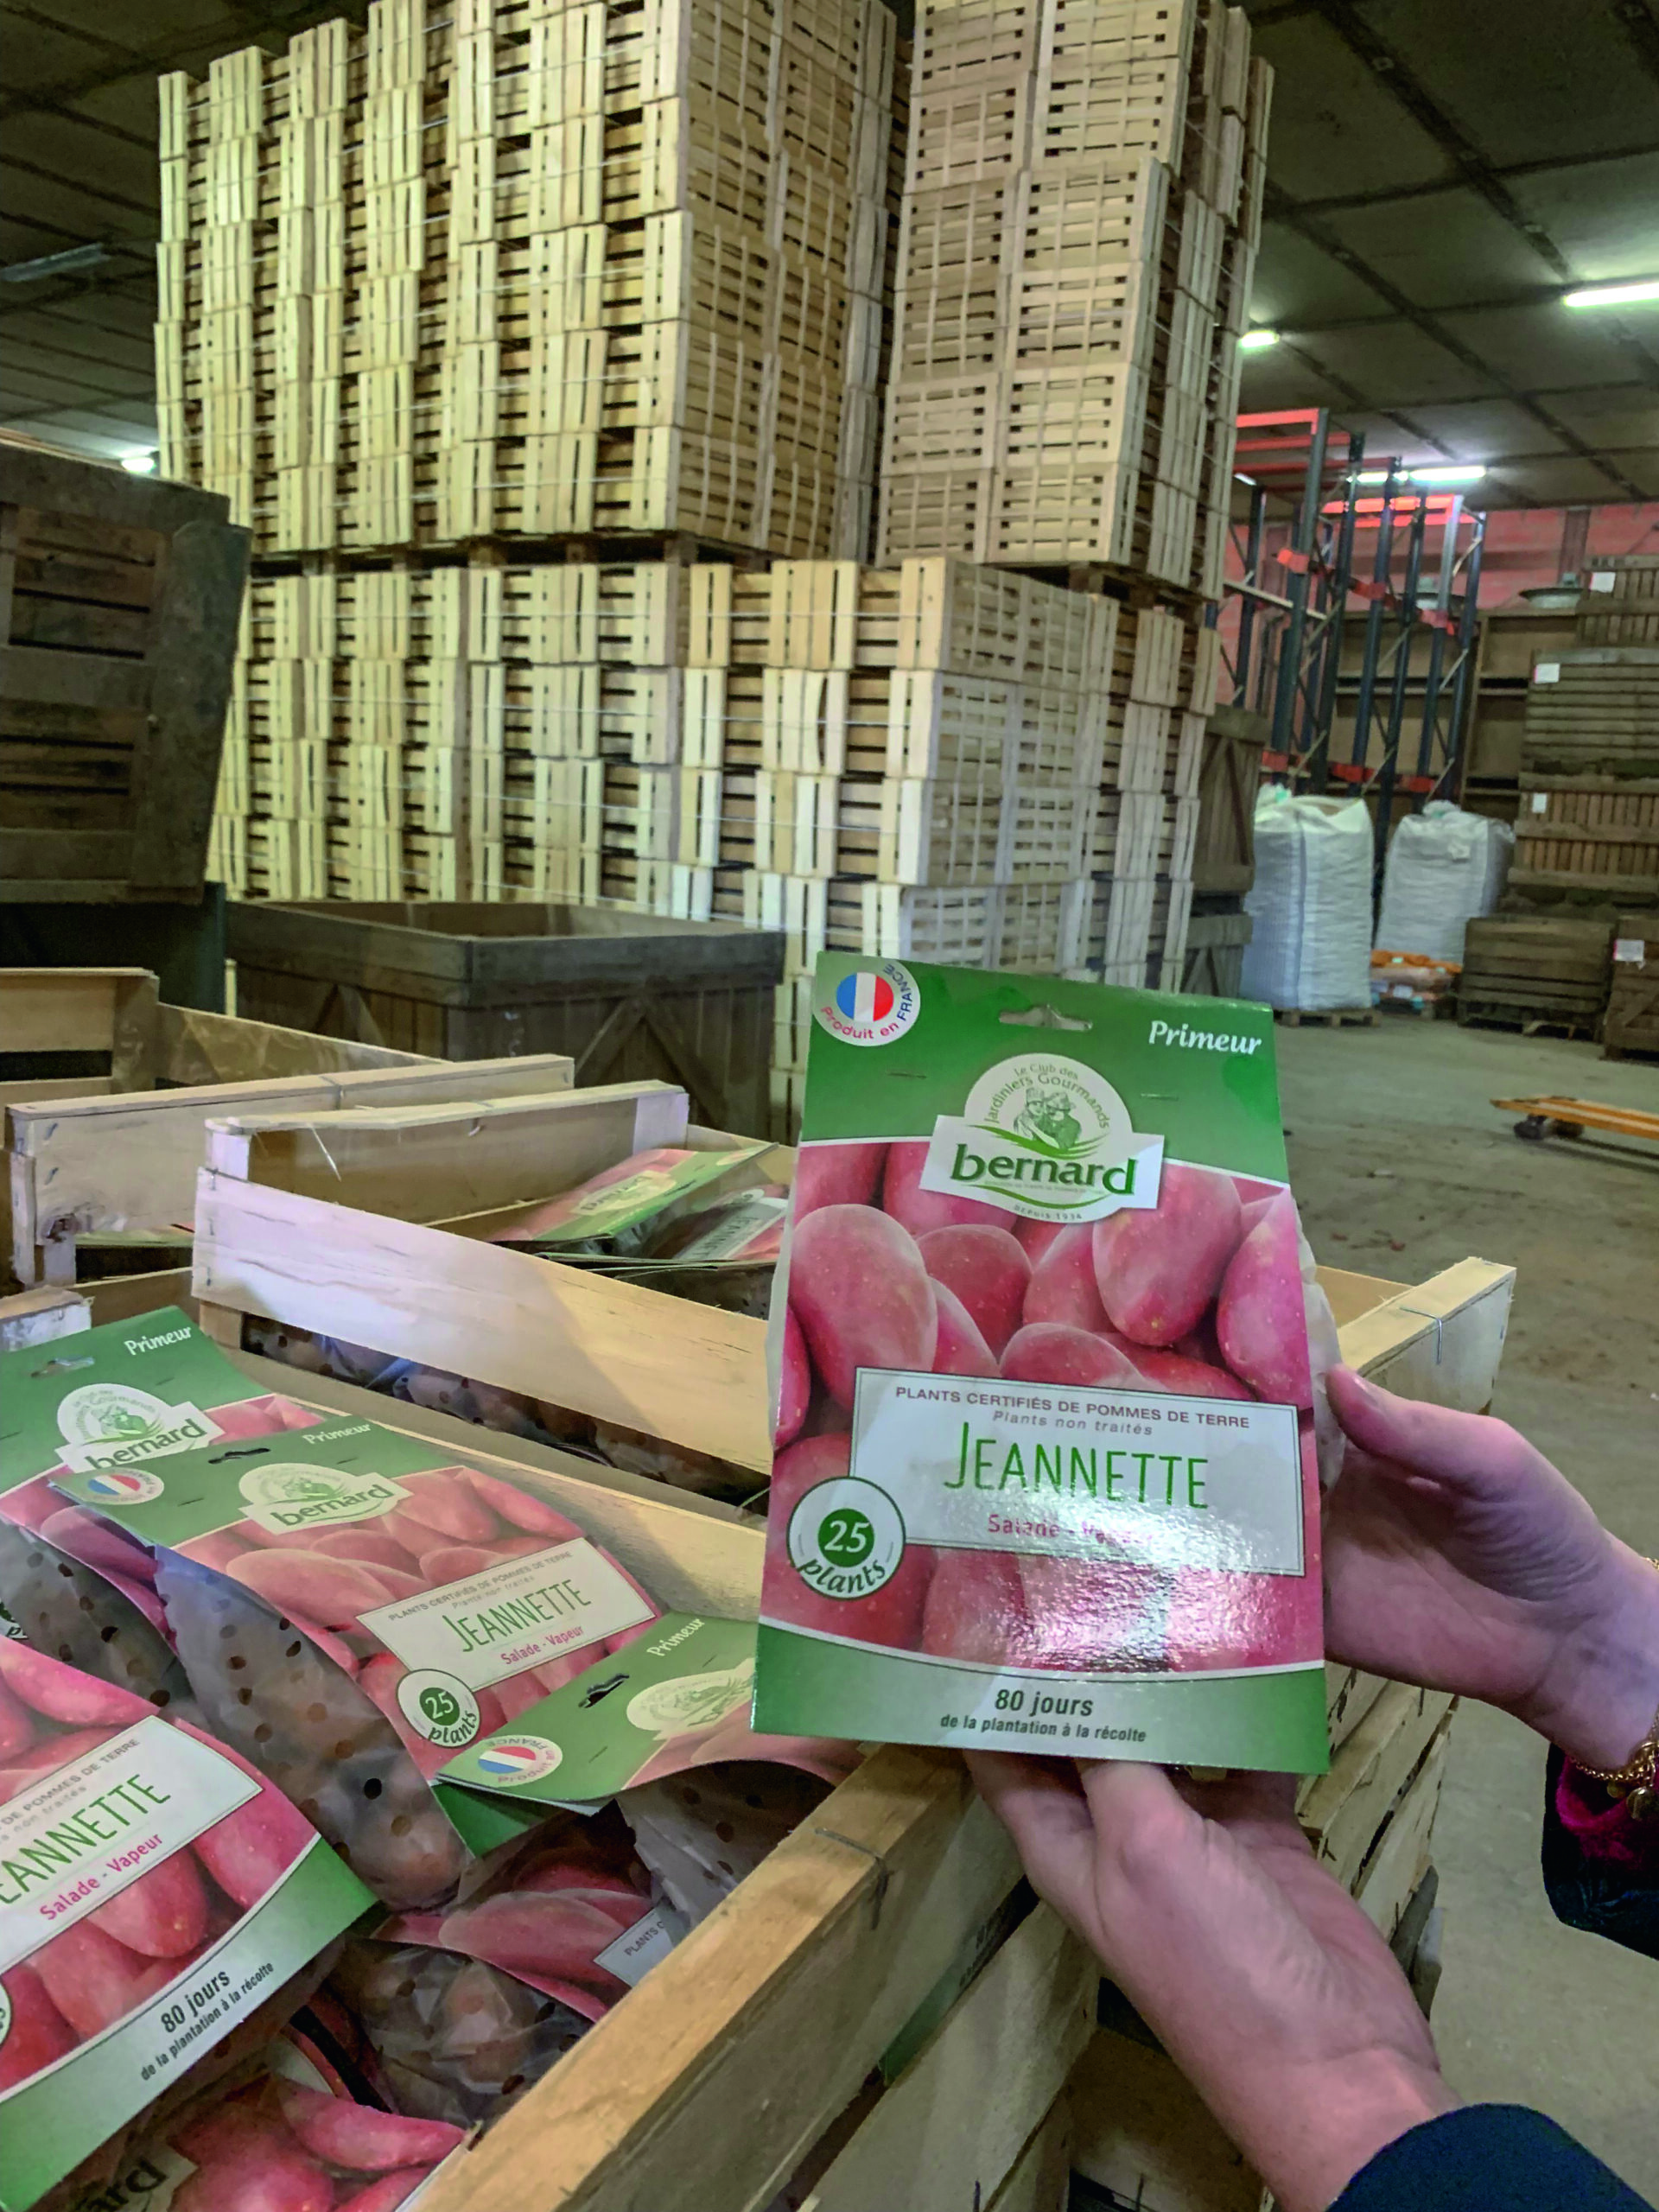
En revanche, les clayettes fermées de 60, 100 ou 125 plants contiennent des plants qui ont déjà été « préparés ». Quelques semaines avant la vente, ils ont été sortis de la chambre froide pour les tirer de leur repos végétatif. Et, afin de contrôler le départ en germination, ils ont été mis « en réveil » dans des germoirs.
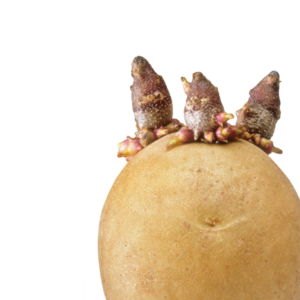
Faire germer un tubercule ne se résume pas à élever la température ambiante… et à attendre la sortie des germes. Cela conduirait à des germes trop longs, pâles et cassants. Un plant bien préparé se reconnaît, lui, à ses germes trapus, solides et bien colorés, souvent d’une couleur proche du violet. En fait, le rôle du « producteur de germes » consiste plus à ralentir la germination qu’à la provoquer. Ce travail exige énormément de soin et d’attention, pour le contrôle de la température, de l’humidité, de la lumière… et aussi beaucoup de temps et de patience. Le « must » de la clayette, ce sont les plants germés « dressés », rangés délicatement, à la main, sur une seule couche, en tournant la couronne (la partie du tubercule où apparaîtront les germes) vers le haut.
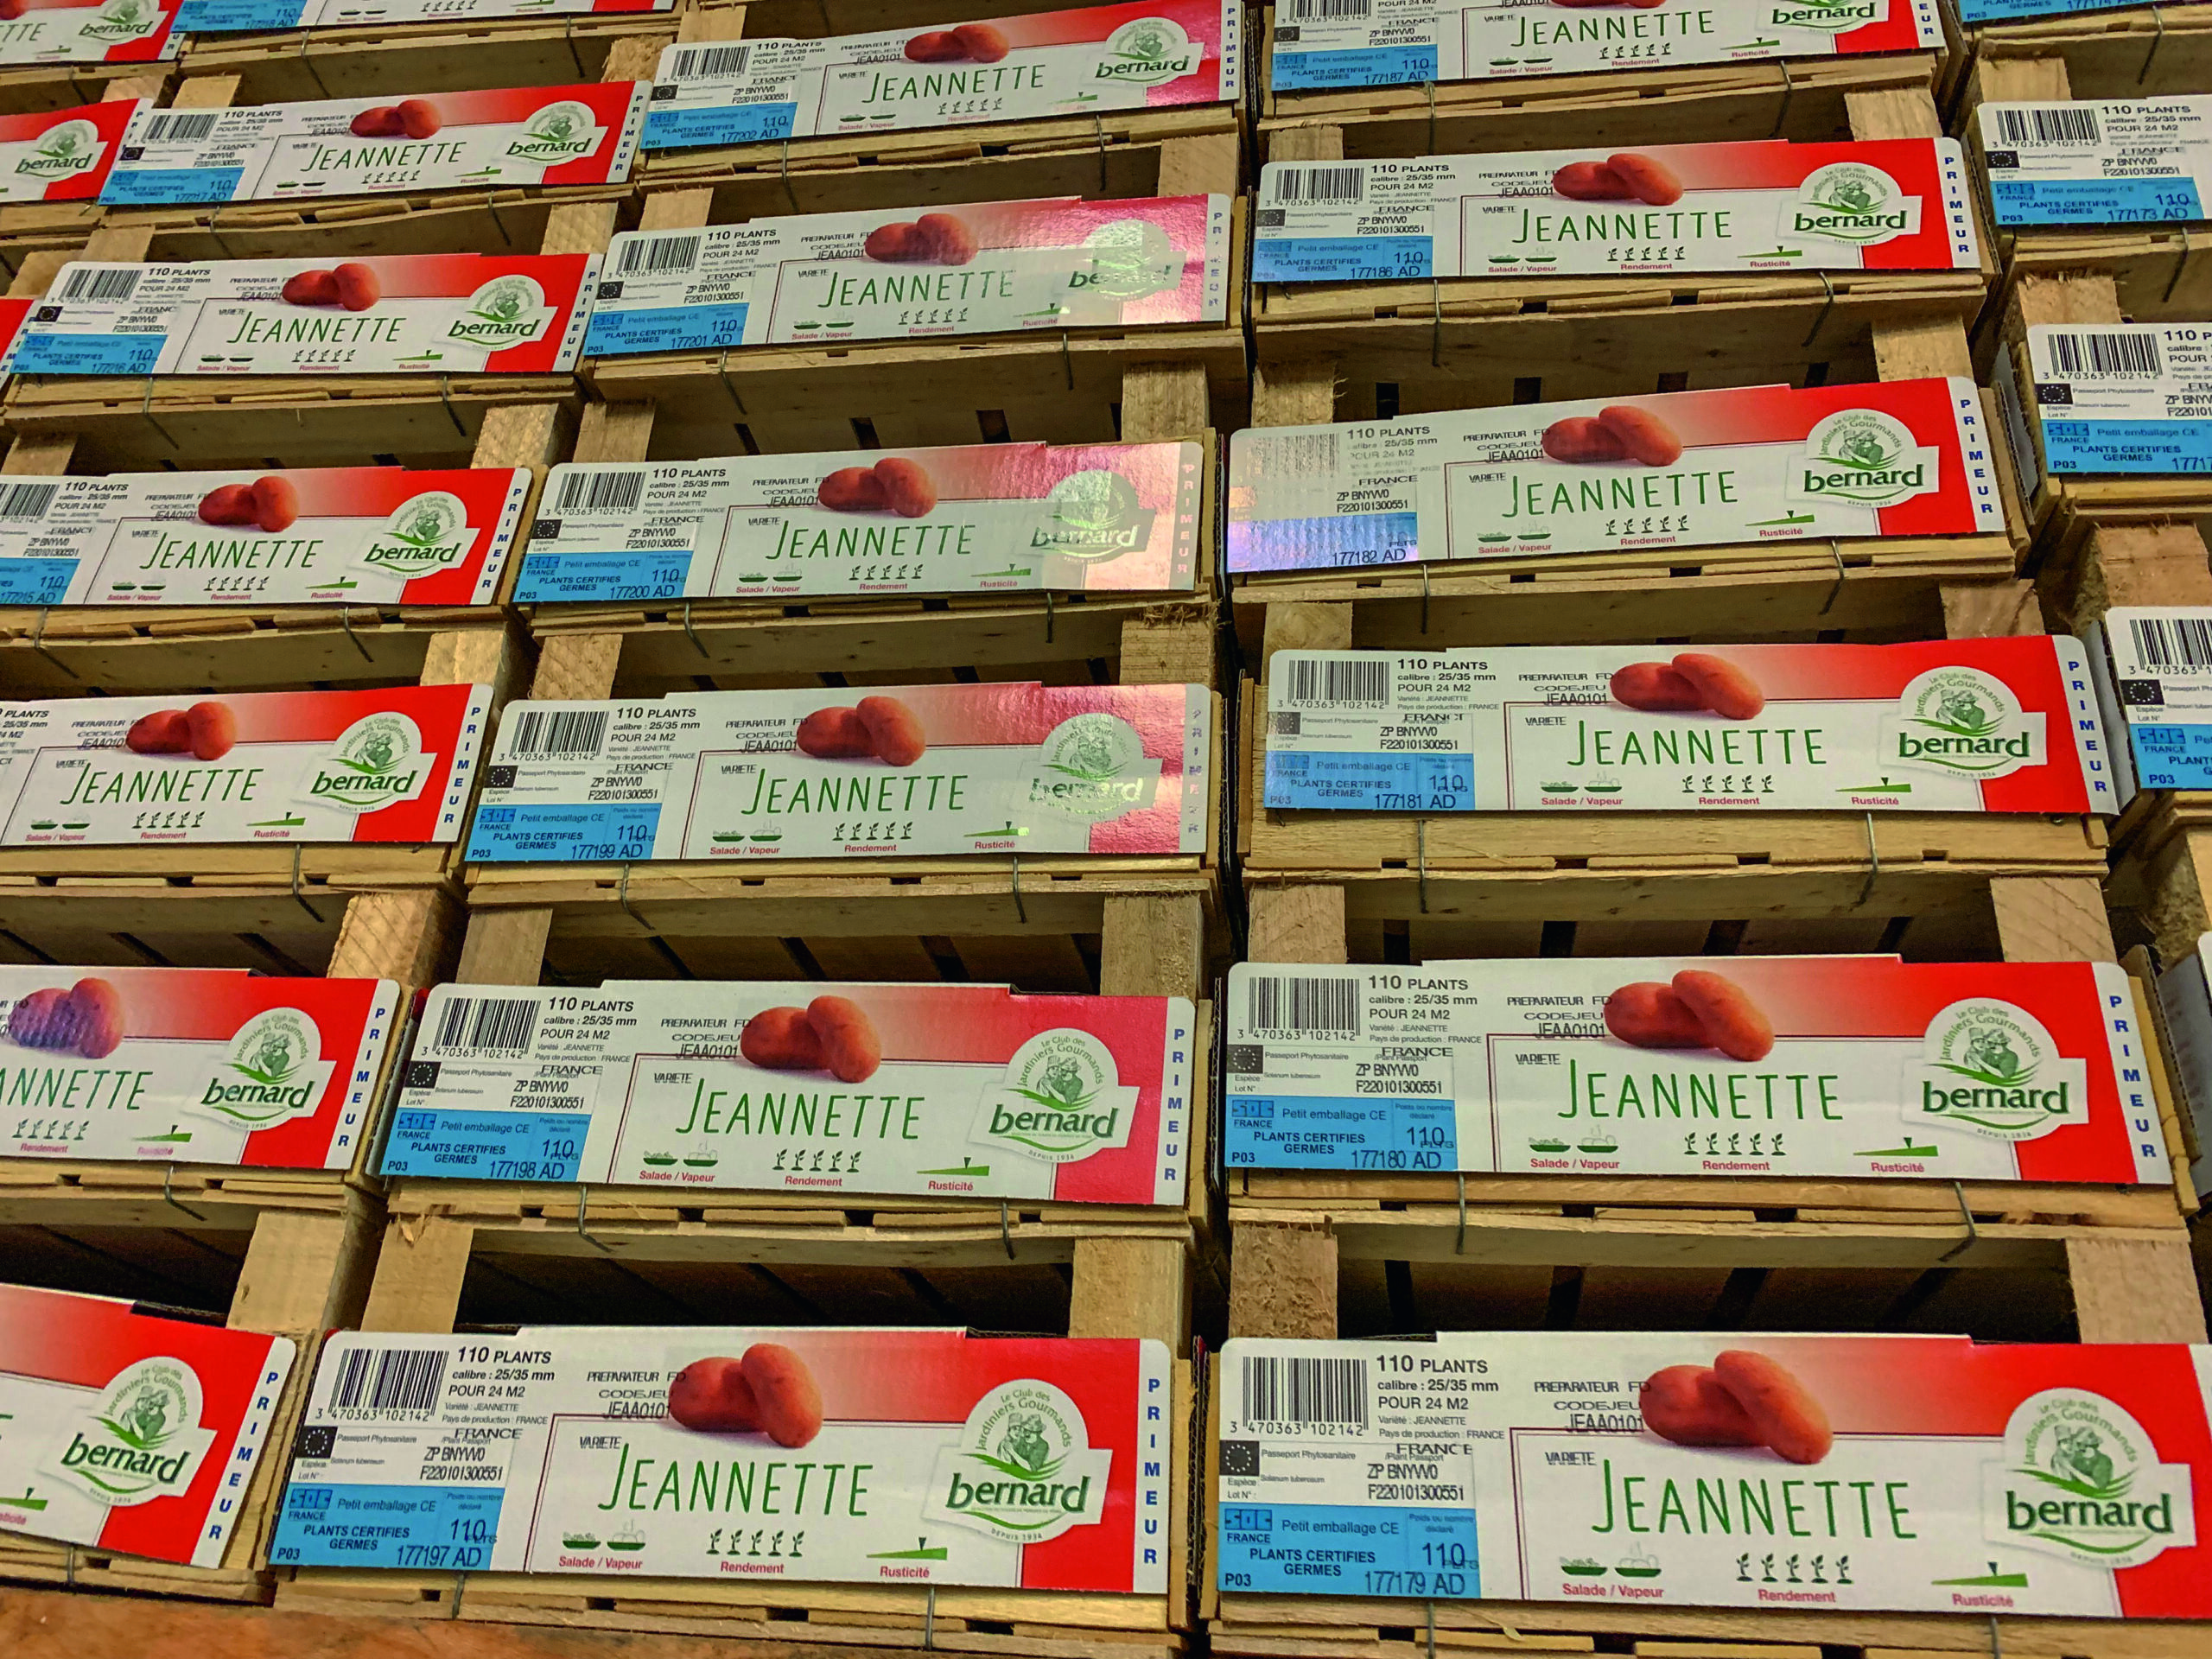
Au total, la société Bernard commercialise plus de 1,7 million de petits emballages, dont 350 000 clayettes, chaque année. On comprend que la gestion logistique soit complètement informatisée. Rappelons encore que tous ces produits sont vendus avec l’étiquette officielle bleue du Soc. Sur ce document, sont indiqués le nom de la variété, le numéro de lot, le poids ou le nombre, le calibre, le « passeport phytosanitaire », garantie de la qualité du plant.
Les variétés chez JB Bernard, il y en a pour tous les goûts
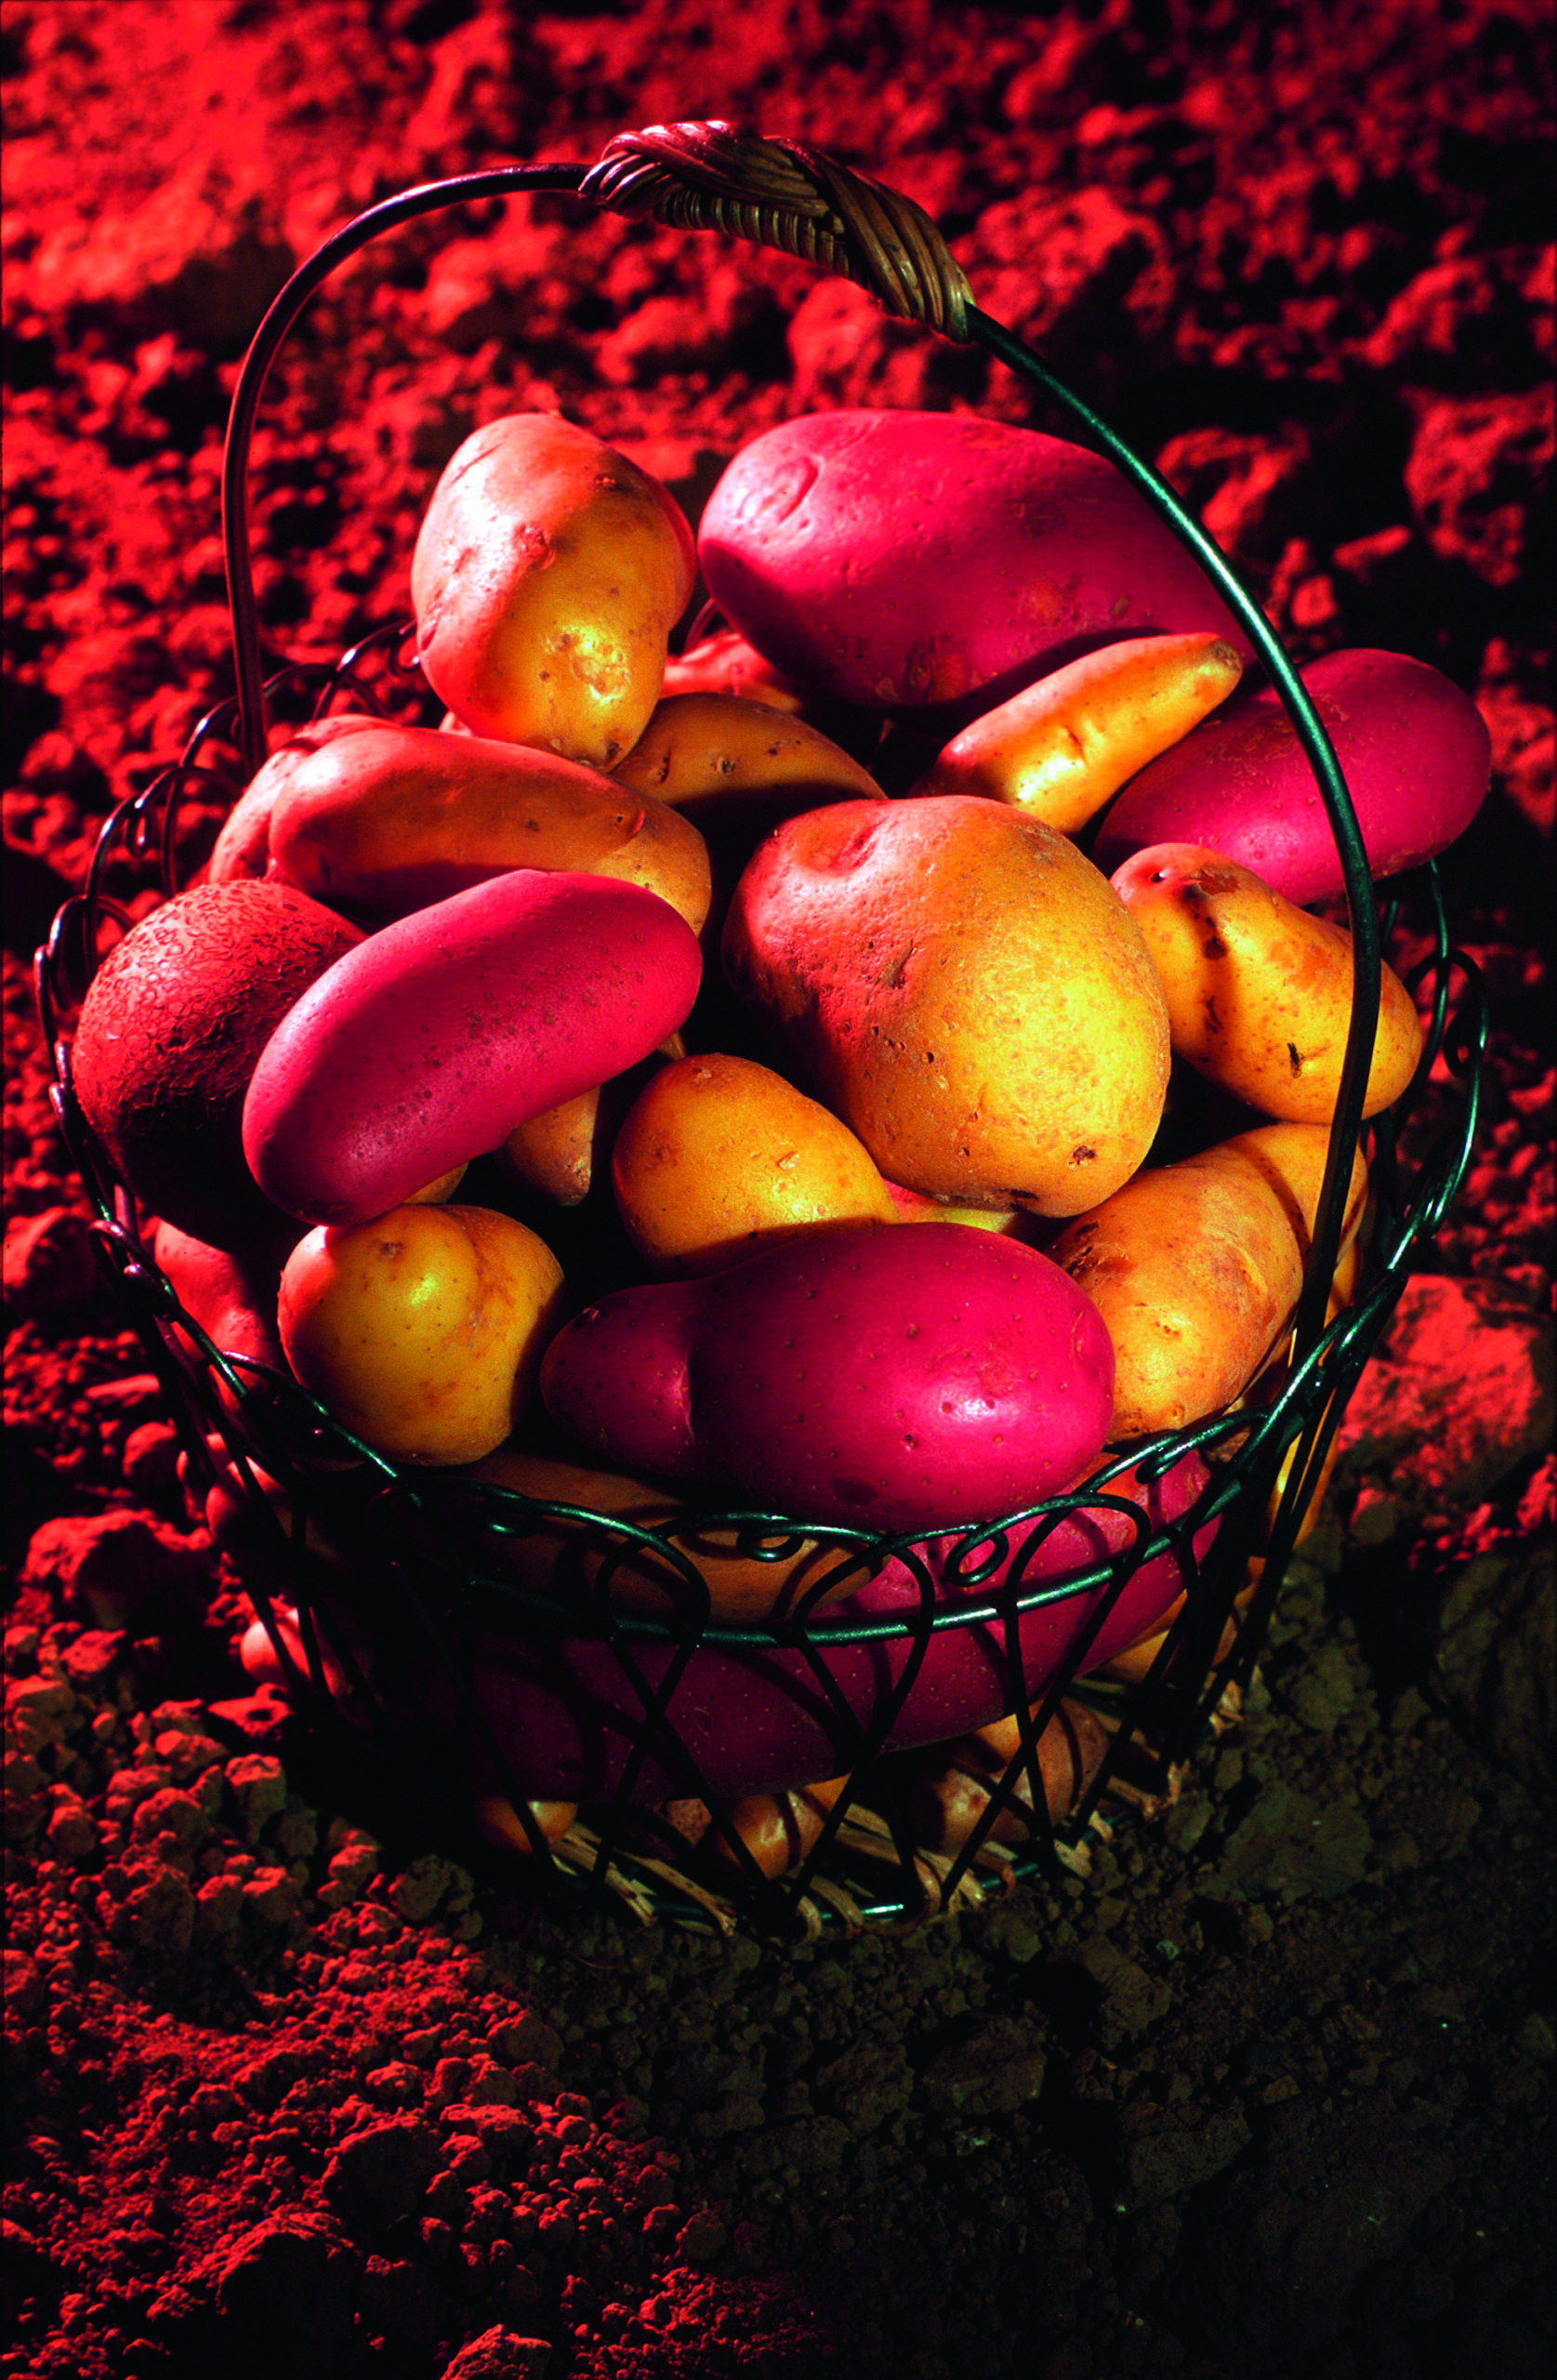
Le nom de la variété, parlons-en. Chez Bernard, il y en a pour tous les goûts et pour tous les terroirs ! Le catalogue de vente comporte plus d’une cinquantaine de variétés, de la « chair ferme » à la « fondante », de la précoce à la tardive… Ce large éventail fait la fierté et la renommée de la société.
Parmi les variétés les plus vendues, figurent Bernadette, Blanche, Osiris, Jeannette, Rose de France, Étincelle, Vitabella, Penni, Corne de Gatte… sans oublier les sélections propres. En effet, quand on a une si grande expérience dans la production, comment ne pas s’investir dans la sélection ? Depuis une vingtaine d’années, la société conduit ses propres travaux d’amélioration. De nouveaux laboratoires ont été aménagés, avec plusieurs espaces dédiés à la préparation de cultures in vitro, aux analyses de pathologie, à la production de mini et micro-tubercules, aux expérimentations variétales… avant les essais au champ.
Pour les objectifs de sélection, le rendement est important bien sûr, mais pas seulement. Dans les laboratoires Bernard, priorité est donnée à la rusticité et au goût (voir encadré). N’est-ce pas ce que recherchent les jardiniers ? Et à l’heure où les produits de traitement sont interdits ou à éviter, la résistance aux maladies est également essentielle.
En 2018, la société a fait inscrire au Catalogue européen sa première variété, Ulysse, qui se distingue par sa couleur originale violette. Puis est venue Minette, au très bon goût, et plus récemment Frangine, qui cumule haut rendement et saveur exquise.
Les partenariats avec d’autres obtenteurs sont des choix stratégiques. Récemment, la maison Bernard a conclu, avec l’obtenteur néerlandais Plantera, un accord de représentation exclusive. Des variétés en préinscription sont testées afin de retenir celles qui auront le meilleur potentiel en France. Le choix va encore s’élargir !
Quelles variétés pour quelle recette ?
Dans le Catalogue officiel, les variétés de pommes de terre sont classées en trois groupes : chair ferme, chair tendre et féculières (catégorie réservée aux industriels, pour la production de fécule).
Dans les catalogues des revendeurs, le classement se fait selon leurs aptitudes culinaires :
- les « chair ferme », parfaites à l’eau, à la vapeur, en papillote, étuvées, en salades, sautées ou rissolées ;
- les « chair tendre », ou « consommation », plutôt réservées à la préparation des pommes de terre au four, des pommes dauphines, purées ou potages ;
- les « chair farineuse », parfaites pour les frites ;
- enfin, le groupe des « polyvalentes », qui rassemble les variétés moins typées, pouvant s’adapter à plusieurs préparations culinaires.